فرآیندهای تولید پلاستیک؛ کدام روش برای صنعت شما مناسب تر است؟
انتخاب فرآیند تولید مناسب برای قطعات پلاستیکی یکی از حیاتی ترین تصمیمات استراتژیک در چرخه عمر محصول است که مستقیماً بر هزینه های نهایی، کیفیت محصول، زمان عرضه به بازار و کارایی تولید تأثیر می گذارد. امروزه تنوع روش های ساخت از متدهای سنتی و پرقدرت گرفته تا تکنولوژی های نوظهور و چابک، انتخاب را برای مهندسان و مدیران تولید دشوارتر کرده است. هر یک از این روش ها با اتکا به مکانیسم های فیزیکی خاص خود، نیازهای متفاوتی را از نظر ابعاد قطعه، نوع متریال مصرفی، تیراژ تولید و پیچیدگی هندسی پاسخ می دهند. درک عمیق از این فرآیندها تنها با بررسی فنی قابلیت ها و محدودیت های هر روش امکان پذیر است تا بتوان با تکیه بر تحلیل های مهندسی و مدیریت هزینه، بهترین مسیر را برای تولید قطعه انتخاب کرد و از اتلاف منابع جلوگیری به عمل آورد.
بررسی متدهای کلاسیک تولید پلاستیک
قالب گیری تزریقی (Injection Molding): پادشاه تولید انبوه
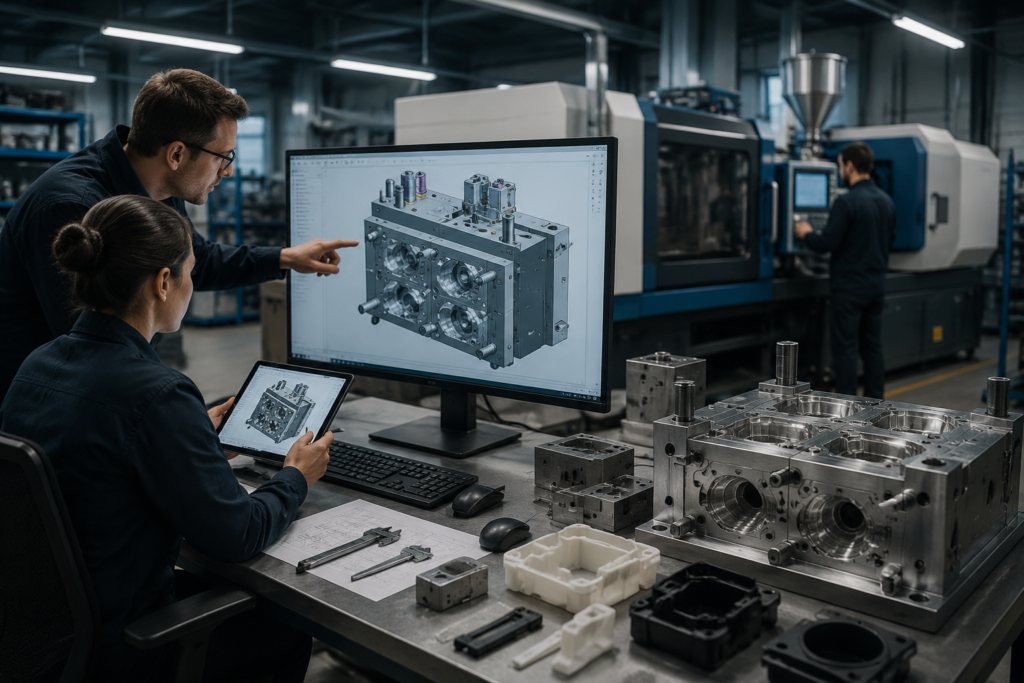
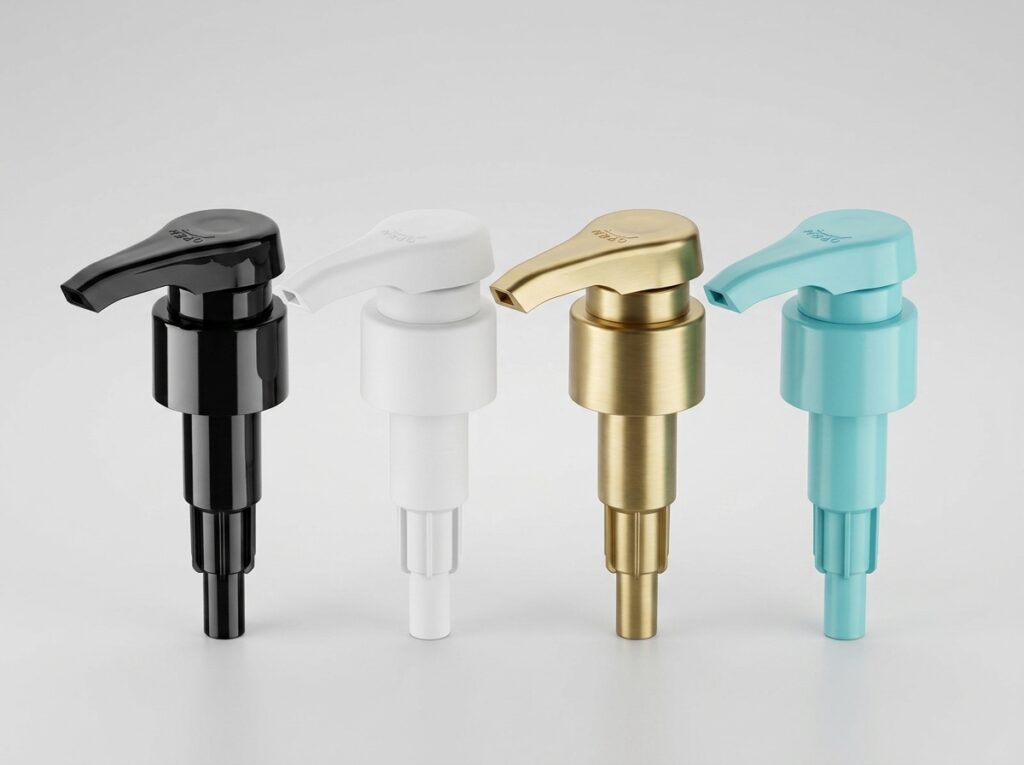
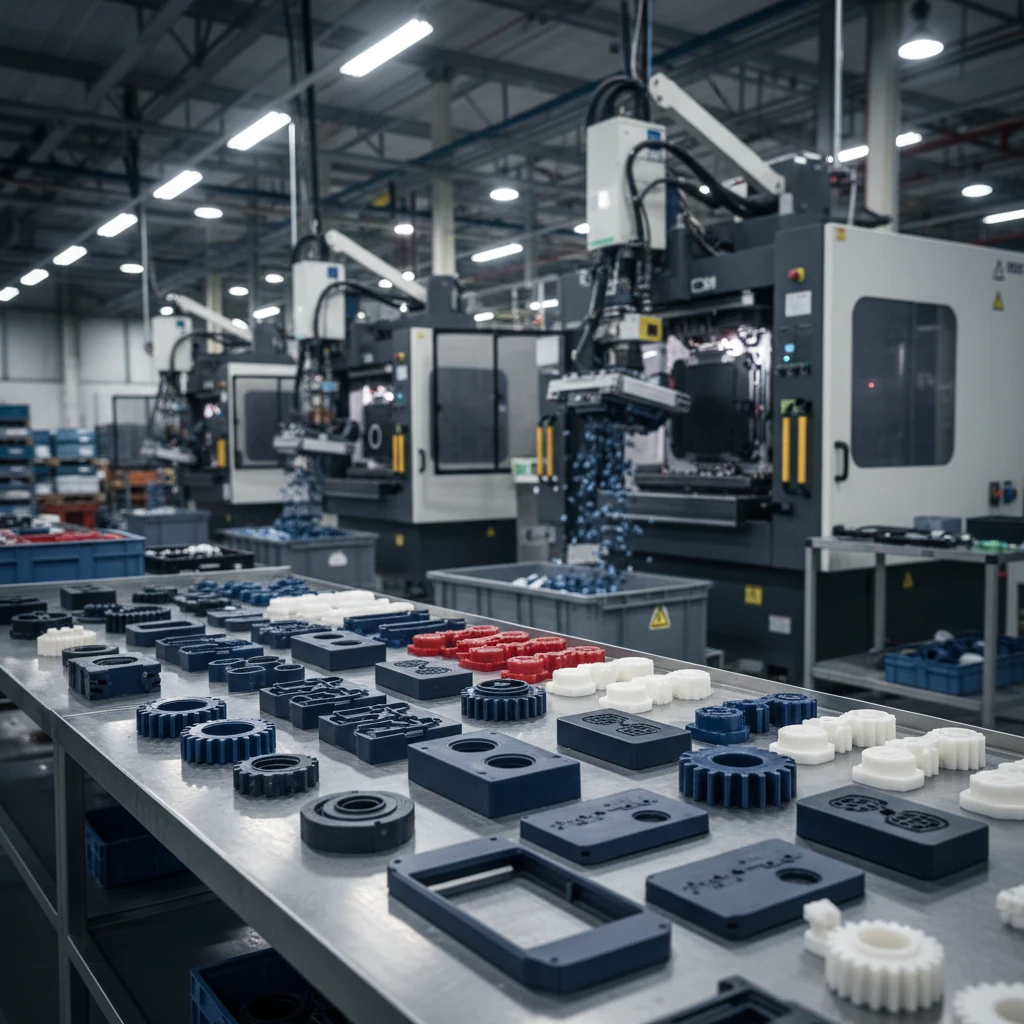
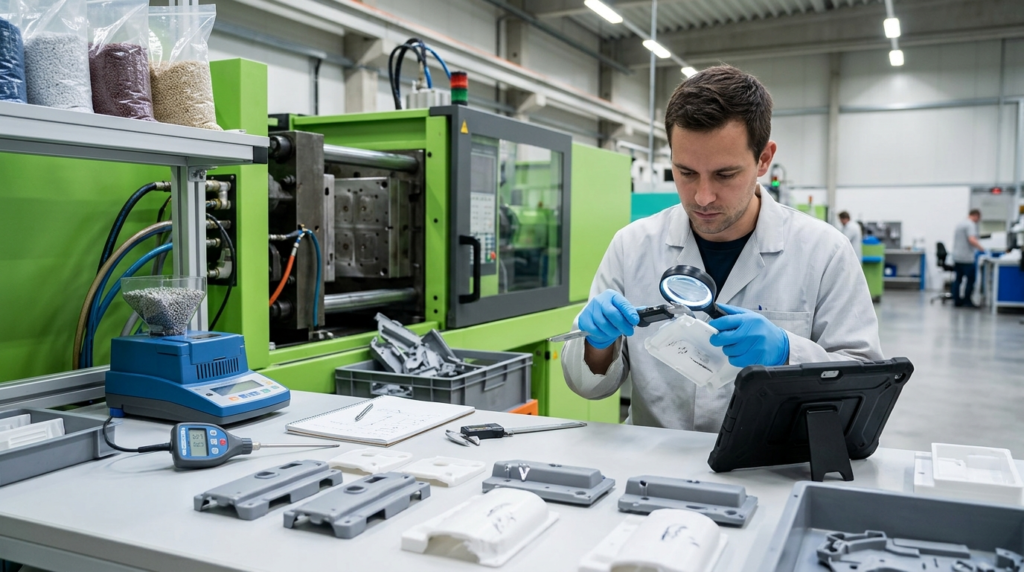
قالب گیری تزریقی به عنوان متداول ترین و قدرتمندترین روش تولید قطعات پلاستیکی، بر پایه ذوب مواد پلیمری و تزریق آن ها با فشار بسیار بالا به درون یک قالب فلزی دقیق استوار است. این فرآیند که نیازمند طراحی پیچیده و ساخت دقیق قالب CNC است، به دلیل سرعت بسیار بالا و تکرارپذیری فوق العاده، بهترین انتخاب برای تولید میلیون ها قطعه یکسان در تیراژ انبوه محسوب می شود. مهندسی قالب در این روش نقشی تعیین کننده دارد، چرا که دقت در طراحی و ساخت حفره های قالب با بهره گیری از پیشرفته ترین تجهیزات ماشینکاری CNC، تضمین کننده ابعاد دقیق، کیفیت سطحی عالی و کاهش نرخ ضایعات است. با این حال، هزینه اولیه ابزارسازی و ساخت قالب می تواند قابل توجه باشد که تنها در صورت توجیه اقتصادی در تولید با تعداد زیاد، به صرفه خواهد بود.
 قالب گیری بادی (Blow Molding): ایده آل برای ظروف توخالی
فرآیند قالب گیری بادی به طور تخصصی برای تولید قطعات پلاستیکی توخالی با دیواره های نازک طراحی شده است و در صنایع بسته بندی، داروسازی و تولید بطری های نوشیدنی کاربرد گسترده ای دارد. در این روش، یک لوله پلاستیکی گرم شده که به آن پاریزون گفته می شود، درون قالب قرار گرفته و با دمیدن هوای فشرده به درون آن، پلاستیک به دیواره های سرد قالب چسبیده و شکل نهایی را به خود می گیرد. برای موفقیت در این فرآیند، مهندسی قالب اهمیت ویژه ای دارد تا علاوه بر رعایت اصول جریان مواد، پایداری ابعادی قطعه در هنگام خنک شدن حفظ شود. این روش سرعت تولید بسیار بالایی دارد و برای تولید اقتصادی ظروف توخالی در تیراژهای بسیار بالا، به عنوان گزینه ای بی رقیب شناخته می شود که جایگزینی برای آن در صنایع مشابه وجود ندارد.
فرآیند اکستروژن (Extrusion): بهترین برای پروفیل های پیوسته
فرآیند اکستروژن یا حدیده کاری روشی پیوسته برای تولید مقاطع با طول نامحدود مانند لوله ها، پروفیل های در و پنجره، تسمه ها و شلنگ های پلاستیکی است. در این فرآیند، مواد پلاستیکی ذوب شده با عبور از یک قالب با مقطع مشخص، به فرم نهایی رسیده و پس از خروج، سرد و تثبیت می شوند. برخلاف روش های دیگر که قطعات تکی تولید می کنند، اکستروژن بر خروجی طولانی مدت تمرکز دارد که نیازمند دقت بالا در طراحی قالب اکستروژن برای دستیابی به ابعاد پایدار و خواص مکانیکی یکنواخت در طول پروفیل است. این فرآیند بسیار کارآمد و کم هزینه برای تولیدات پیوسته است و به دلیل ماهیت مداوم آن، ضایعات مواد اولیه در آن در حداقل ممکن نگه داشته می شود.
روش های تخصصی تر و کاربرد آن ها در صنایع
ترموفرمینگ (Thermoforming): راهکاری برای بسته بندی و قطعات بزرگ
ترموفرمینگ فرآیندی است که در آن ورق های پلاستیکی تا دمای نرم شوندگی گرم شده و سپس با استفاده از فشار هوای مستقیم، خلأ و یا قالب های مکانیکی بر روی فرم قالب نهایی کشیده می شوند. این روش برای تولید ظروف یکبار مصرف، سینی های بسته بندی و برخی قطعات بزرگ بدنه لوازم خانگی یا خودرو که دیواره های نسبتاً نازکی دارند بسیار مناسب است. هزینه ساخت قالب در ترموفرمینگ در مقایسه با قالب گیری تزریقی بسیار کمتر است، زیرا فشار اعمال شده بر قالب به مراتب پایین تر است. با این حال، باید توجه داشت که در این روش کنترل ضخامت دیواره ها دشوارتر است و نمی توان قطعاتی با جزئیات هندسی بسیار پیچیده و دقیق را با دقت تزریق تولید کرد.
قالب گیری چرخشی (Rotational Molding): تولید مخازن و قطعات حجیم
قالب گیری چرخشی یا روتومولدینگ برای تولید قطعات پلاستیکی بزرگ، توخالی و یکپارچه مانند مخازن آب و سوخت، قایق ها و قطعات شهربازی بهترین گزینه است. در این فرآیند، پودر پلاستیک درون قالبی که به طور همزمان در دو محور می چرخد قرار می گیرد و با اعمال حرارت، مواد ذوب شده و به دیواره های داخلی قالب می چسبند. از آنجایی که در این روش فشار تزریق وجود ندارد، قطعات تولید شده فاقد تنش های پسماند ناشی از فشار هستند و از استحکام ساختاری بسیار بالایی برخوردارند. طراحی قالب در این روش بر اساس توزیع یکنواخت حرارت و چرخش متوازن انجام می شود و یکی از معدود روش هایی است که امکان تولید قطعات بسیار حجیم و پیچیده را بدون نیاز به دستگاه های تزریق عظیم فراهم می کند.
قالب گیری فشاری (Compression Molding): کاربرد در کامپوزیت ها
قالب گیری فشاری فرآیندی کلاسیک است که در آن مواد پلاستیکی (معمولاً ترموست ها یا کامپوزیت ها) در قالب باز قرار گرفته و با بسته شدن قالب تحت فشار و حرارت بالا، شکل دهی می شوند. این روش به دلیل توانایی در تولید قطعات با استحکام بسیار بالا و ضخامت دیواره متغیر، در صنایع خودروسازی، هوافضا و ساخت تجهیزات الکتریکی سنگین کاربرد دارد. مهندسی دقیق قالب CNC در این فرآیند حیاتی است، چرا که قالب باید فشار بسیار بالای پرس را تحمل کرده و در عین حال انتقال حرارت یکنواخت برای پخت مواد را تضمین کند. قالب گیری فشاری اگرچه سرعت کمتری نسبت به تزریق پلاستیک دارد، اما برای تولید قطعات مهندسی با متریال های پیشرفته و سخت شونده، تنها گزینه منطقی و عملیاتی محسوب می شود.
تولید افزایشی و نوین: جایگاه پرینت سه بعدی در صنعت
نمونه سازی سریع (Rapid Prototyping) در مقابل تولید نهایی
پرینت سه بعدی یا تولید افزودنی، انقلابی در طراحی صنعتی ایجاد کرده است که بیشترین کاربرد آن در مراحل اولیه تولید یعنی نمونه سازی سریع و اعتبارسنجی طراحی است. این تکنولوژی اجازه می دهد تا بدون نیاز به صرف هزینه های گزاف برای ساخت قالب CNC، قطعه ای با هندسه نهایی در عرض چند ساعت تولید شده و مورد تست های عملکردی قرار گیرد. اگرچه پرینت سه بعدی برای تولید انبوه به دلیل زمان بالای تولید هر قطعه و قیمت تمام شده بالا در مقیاس وسیع جایگزین روش های قالب گیری نیست، اما در تولید قطعات سفارشی با تیراژ بسیار پایین و هندسه های پیچیده ای که ساخت قالب برای آن ها غیرممکن است، به عنوان یک راهکار نهایی و کارآمد شناخته می شود.
مزایای انعطاف پذیری طراحی در تولید افزودنی
یکی از بزرگترین مزایای پرینت سه بعدی، حذف محدودیت های سنتی طراحی برای ساخت است که در روش هایی مثل تزریق پلاستیک یا ماشینکاری وجود دارد. در این روش، می توان قطعاتی با ساختارهای داخلی شبکه ای، کانال های خنک کاری پیچیده و هندسه هایی با زیربریدگی های غیرممکن را تولید کرد. این آزادی عمل، مهندسان را قادر می سازد تا قطعاتی سبک تر و کارآمدتر طراحی کنند که در صنایع هوافضا و پزشکی از اهمیت بالایی برخوردار است. با این حال، محدودیت در انتخاب متریال های نهایی و خواص مکانیکی ایزوتروپیک، همچنان از چالش های اصلی استفاده از تولید افزودنی برای قطعات تحت بارگذاری ساختاری در کاربردهای نهایی صنعتی است.
معیارهای کلیدی در انتخاب روش تولید مناسب
تأثیر تیراژ تولید (Volume) بر انتخاب تکنولوژی
تیراژ تولید مهم ترین فاکتور در معادله اقتصادی انتخاب روش تولید است. برای تعداد قطعات کم، روش هایی که هزینه ابزارسازی ناچیزی دارند، مانند پرینت سه بعدی یا ترموفرمینگ، ارجحیت دارند. در مقابل، با افزایش تیراژ، هزینه های ثابت قالب سازی در قالب گیری تزریقی مستهلک شده و هزینه متغیر برای هر قطعه کاهش چشمگیری می یابد. انتخاب روش تولید باید بر اساس نقطه سربه سر اقتصادی انجام شود؛ جایی که هزینه کل تولید با استفاده از یک روش خاص، کمتر از سایر روش ها باشد. نادیده گرفتن این محاسبات می تواند منجر به انتخاب روشی شود که یا هزینه تولید را به دلیل هزینه های ثابت بالا افزایش می دهد و یا به دلیل سرعت پایین، ظرفیت پاسخگویی به تقاضای بازار را ندارد.
هزینه ابزارسازی (Tooling) و پیچیدگی قطعه
هزینه و زمان ساخت قالب یکی از بزرگترین موانع در ورود به مرحله تولید است. پیچیدگی هندسه قطعه، نیاز به مکانیزم های حرکتی مانند کشویی ها و پیستون ها در قالب، مستقیماً هزینه های قالب CNC را افزایش می دهد. برای کاهش این هزینه ها، مهندسان باید با استفاده از اصول طراحی برای تولید (DfM)، قطعه را به گونه ای ساده سازی کنند که نیاز به پیچیدگی های قالب به حداقل برسد. گاهی اوقات، تغییر جزئی در طراحی که تأثیری بر عملکرد ندارد، می تواند باعث حذف چندین مکانیزم پیچیده در قالب شده و هزینه های ساخت را به شدت کاهش دهد. بنابراین، هم افزایی بین طراح قطعه و سازنده قالب از مراحل اولیه، برای دستیابی به تولید اقتصادی ضروری است.
تولید قالب پلاستیکی؛ مراحل طراحی تا ساخت قالب صنعتی
برای تولید قطعات پلاستیکی با کیفیت یکنواخت، انتخاب روش شکل دهی به تنهایی کافی نیست؛ طراحی و ساخت قالب نیز نقش تعیین کننده ای در دقت ابعادی، کیفیت سطح، سرعت تولید و هزینه نهایی محصول دارد. به همین دلیل، اگر قصد تولید یک قطعه پلاستیکی جدید را دارید، بهتر است فرآیند تولید قالب پلاستیکی را از مرحله بررسی نیازهای محصول تا آزمایش قالب و شروع تولید انبوه به صورت یک پروژه مهندسی در نظر بگیرید.
۱. بررسی مشخصات قطعه و انتخاب روش قالب گیری
اولین مرحله، مشخص کردن کاربرد قطعه، ابعاد، ضخامت دیواره، نوع پلیمر، میزان استحکام مورد نیاز و تعداد قطعات مورد انتظار است. برای مثال، تولید درپوش، قطعات فنی خودرو و محفظه تجهیزات الکترونیکی معمولاً به بررسی امکان استفاده از قالب تزریق پلاستیک نیاز دارد؛ در حالی که برای تولید بطری های پلاستیکی، قالب گیری بادی می تواند گزینه مناسب تری باشد.
در این مرحله باید مشخص شود که قطعه به دقت ابعادی بالا، سطح ظاهری خاص، مقاومت شیمیایی یا قابلیت تحمل فشار نیاز دارد. این اطلاعات به طراح کمک می کند تا ساختار قالب و فرآیند تولید را متناسب با کاربرد نهایی انتخاب کند.
۲. طراحی سه بعدی و بررسی قابلیت تولید
پس از مشخص شدن مشخصات قطعه، مدل سه بعدی آن طراحی و از نظر قابلیت قالب گیری بررسی می شود. در طراحی قالب پلاستیکی، مواردی مانند ضخامت یکنواخت دیواره ها، زاویه خروج قطعه، محل تزریق مواد، سیستم خروج قطعه و مسیر خنک کاری اهمیت زیادی دارند.
برای قالب های تزریق، طراحی نامناسب می تواند باعث ایجاد عیوبی مانند تابیدگی، فرورفتگی سطحی، خطوط جوش یا پر نشدن کامل حفره قالب شود. بررسی این موارد پیش از ساخت قالب، احتمال اصلاحات پرهزینه در مراحل بعدی را کاهش می دهد.
۳. انتخاب فولاد قالب و روش ماشین کاری
جنس قالب باید متناسب با تیراژ تولید، نوع مواد پلاستیکی، شرایط کاری و کیفیت سطح مورد انتظار انتخاب شود. فولادهای قالب سازی در بسیاری از کاربردهای صنعتی استفاده می شوند و در برخی پروژه ها نیز آلومینیوم، به ویژه برای قالب های نمونه سازی یا تیراژ محدود، می تواند مورد بررسی قرار گیرد.
پس از انتخاب مواد، عملیات ساخت با توجه به طراحی انجام می شود. ماشین کاری CNC، فرزکاری، سوراخ کاری و در صورت نیاز اسپارک، از جمله فرآیندهایی هستند که برای ایجاد حفره ها، جزئیات هندسی و بخش های عملکردی قالب به کار می روند. دقت این مرحله مستقیماً بر کیفیت قطعه نهایی تأثیر می گذارد.
۴. مونتاژ، تست قالب و اصلاح عیوب
پس از ساخت اجزای قالب، قطعات مونتاژ می شوند و قالب برای آزمایش اولیه آماده خواهد شد. در این مرحله، نمونه های تولیدشده از نظر ابعاد، ظاهر، نحوه خروج از قالب و عیوب احتمالی بررسی می شوند.
اگر قطعه دچار پلیسه، تابیدگی، سوختگی سطحی یا پر نشدن کامل باشد، لازم است شرایط فرآیند و در صورت نیاز طراحی قالب اصلاح شود. تنظیم دمای مواد، فشار تزریق، زمان خنک کاری و عملکرد سیستم خروج قطعه نیز می تواند در نتیجه نهایی مؤثر باشد.
۵. محاسبه هزینه تولید قالب پلاستیکی
هزینه ساخت قالب پلاستیکی به عوامل مختلفی وابسته است؛ از جمله ابعاد قطعه، پیچیدگی هندسی، تعداد حفره ها، جنس قالب، نوع ماشین کاری، مکانیزم های مورد نیاز و تیراژ هدف. برای مثال، قالب چندحفره ای ممکن است هزینه اولیه بیشتری داشته باشد، اما در تولید انبوه با افزایش ظرفیت تولید، هزینه ساخت هر قطعه را کاهش دهد.
به همین دلیل، هنگام سفارش قالب نباید فقط قیمت اولیه را مقایسه کرد. طول عمر قالب، هزینه نگهداری، زمان چرخه تولید، میزان ضایعات و هزینه تمام شده هر قطعه نیز باید در محاسبات اقتصادی لحاظ شوند.
چگونه سفارش ساخت قالب پلاستیکی را دقیق تر ثبت کنیم؟
برای دریافت برآورد فنی و مالی دقیق تر، بهتر است فایل سه بعدی قطعه، نقشه های مهندسی، نوع مواد اولیه، تیراژ مورد انتظار و الزامات کیفی را در اختیار سازنده قالب قرار دهید. اگر هنوز طراحی نهایی نشده است، ارائه نمونه فیزیکی یا توضیح کاربرد قطعه نیز می تواند به بررسی اولیه کمک کند.
در نهایت، تولید قالب پلاستیکی نتیجه هماهنگی میان طراحی قطعه، انتخاب مواد، مهندسی قالب، دقت ماشین کاری و آزمایش عملی است. انتخاب سازنده ای که بتواند این مراحل را به صورت منسجم مدیریت کند، به کاهش خطاهای تولید، کنترل هزینه ها و دستیابی به کیفیت پایدار محصول کمک خواهد کرد.
جمع بندی
در نهایت، انتخاب روش تولید یک معادله چندمتغیره است که به توازن دقیق میان تیراژ تولید، بودجه ابزارسازی، پیچیدگی هندسی و نیازهای عملکردی متریال وابسته است. شناخت عمیق از فرآیندهایی نظیر تزریق، قالب گیری بادی، اکستروژن، ترموفرمینگ و پرینت سه بعدی، به مهندسان قدرت می دهد تا فراتر از انتخاب های بدیهی، بهترین راهکار را برای محصول خود برگزینند. سرمایه گذاری روی مهندسی قالب اصولی و استفاده از تجهیزات ماشینکاری CNC پیشرفته، تضمین کننده بهره وری در روش های قالب گیری است و رعایت استراتژی های DfM می تواند هزینه های پنهان تولید را به شدت کاهش دهد. با این رویکرد، تولید نه تنها به فرآیندی برای شکل دهی به پلاستیک، بلکه به بازوی قدرتمندی برای رقابت پذیری و سودآوری در بازارهای صنعتی تبدیل خواهد شد.
سوالات متداول
چگونه بفهمیم برای تیراژ پایین، تزریق پلاستیک به صرفه است یا پرینت سه بعدی؟
تصمیم گیری بین تزریق پلاستیک و پرینت سه بعدی در تیراژ پایین به هزینه ساخت قالب و هزینه تولید هر قطعه بستگی دارد. اگر هزینه ساخت یک قالب ساده CNC برای تزریق پلاستیک، بیشتر از مجموع هزینه پرینت سه بعدی تمامی قطعات مورد نیاز باشد، پرینت سه بعدی اقتصادی تر است.
تفاوت اصلی در کیفیت سطحی قطعات حاصل از تزریق و اکستروژن چیست؟
در تزریق پلاستیک، به دلیل استفاده از قالب های با پرداخت کاری دقیق و فشار بالای تزریق، کیفیت سطح نهایی بسیار بالا و جزئیات دقیق هندسی به خوبی بازتولید می شوند.
آیا می توان از چندین روش تولید برای ساخت یک محصول واحد استفاده کرد؟
بله، این امر در محصولات پیچیده بسیار رایج است. برای مثال، بدنه اصلی یک دستگاه ممکن است با روش قالب گیری تزریقی تولید شود.
کدام روش تولید کمترین میزان ضایعات مواد اولیه را دارد؟
فرآیندهای پیوسته مانند اکستروژن به دلیل ماهیت مداوم تولید، کمترین میزان ضایعات را دارند، زیرا مواد اولیه به طور بهینه مصرف شده و نیاز به راهگاه بندی های پرمصرف که در تزریق پلاستیک رایج است، وجود ندارد.